


-
 26 Oct 2026 Leia mais +
Um caminhão pesado sobe em uma subida com um reboque cheio. O motorista abre o acelerador, a rotação do motor se estabiliza em 1.800 rpm e cada cilindro dispara 900 vezes por...
-
19 Oct 2026 Leia mais +
Um cilindro que perdeu compressão, mas ainda parece limpo na bancada, geralmente conta a mesma história: a sede da válvula parou de vedar muito antes de a face da vá...
-
12 Oct 2026 Leia mais +
Um diesel comercial de 12 litros chega à oficina após 600 mil km com a válvula de escape do quarto cilindro queimada. A face da válvula é côncava, a inserção da sede martelou...
-
05 Oct 2026 Leia mais +
Uma picape de meia tonelada com 800 quilos de telha na carroceria freia forte no asfalto molhado. Os pneus dianteiros cravam e seguram. Os pneus traseiros, que carregavam uma...

Noções básicas de sede de válvula: materiais, usinagem e aplicações de sistema de freio
2026-10-19
Um cilindro que perdeu compressão, mas ainda parece limpo na bancada, geralmente conta a mesma história: a sede da válvula parou de vedar muito antes de a face da válvula apresentar danos visíveis. Esse anel estreito contém pressão de combustão, libera a maior parte do calor da válvula e mantém a válvula concêntrica com sua guia.
A versão resumida: uma sede de válvula é uma superfície de vedação sacrificial e tem apenas quatro números - dureza na temperatura de operação, ângulo da sede, largura de contato e desvio para a guia. Todo o resto, desde o perfil do cortador até o método de encaixe por pressão, existe para proteger esses quatro números. A mesma lógica se aplica às sedes muito menores dentro das válvulas de freio pneumático, onde um vazamento de alguns micrômetros é interpretado como uma queda de pressão em uma bancada de testes.
O que uma sede de válvula realmente faz
Um assento realiza três funções ao mesmo tempo e elas se puxam uma contra a outra. A vedação exige uma faixa de contato estreita e precisa; o resfriamento precisa de um amplo; o alinhamento deseja que a banda seja concêntrica com o furo guia.
- Selagem. A banda de contato é a única barreira entre a pressão de combustão e a porta; sua largura, posição e acabamento superficial decidem quanto tempo ela dura.
- Transferência de calor. A válvula fica fechada durante a maior parte do ciclo, de modo que seu calor passa pela sede e chega ao cabeçote fundido. Uma faixa muito estreita obstrui esse caminho.
- Alinhamento. O assento é cortado em relação à guia. Se os dois não forem concêntricos, a válvula é empurrada lateralmente em cada evento de fechamento.
- Renovabilidade. Os assentos são feitos para serem recortados ou substituídos, para que uma cabeça possa ser salva enquanto o material permanece acima da porta.
| Atributo | Assento da válvula do motor | Assento da válvula do freio pneumático |
|---|---|---|
| Temperatura operacional | As posições de escape variam centenas de graus no assento | Temperatura do ar ambiente, com picos curtos |
| Movimento | Acionado por came, milhares de ciclos por minuto | Driver acionado, intermitente |
| Parceiro de vedação | Face da válvula endurecida | Gatilho, pistão ou êmbolo, geralmente com vedação de elastômero |
| Materiais comuns | Liga de ferro fundido, ferro-cobre sinterizado, pastilhas endurecidas | Latão, alumínio, aço temperado, inserções de elastômero |
| Falha típica | Recessão, rachaduras, assento queimado | Cortes, corrosão, vedações endurecidas |
| Verificação de campo | Padrão de contato azulado, teste de vácuo | Teste de vazamento na pressão nominal com tempo de espera fixo |
Materiais do assento: a dureza à temperatura é a especificação real
Um assento nunca funciona à temperatura ambiente, portanto a dureza à temperatura ambiente é um filtro e não uma resposta. O que decide a vida útil é a dureza a quente – quanta dureza sobrevive acima de 600 °C – além da resistência à oxidação e à microssoldagem onde superfícies quentes se encontram sob carga.
- Ferro fundido cinza e liga. O material original em muitas cabeças; confiável com combustível com chumbo, propenso à recessão com combustível sem chumbo.
- Ferro-cobre sinterizado. Densidade e dureza consistentes, adequadas à produção em massa de assentos de escapamento.
- Inserções de liga de aço endurecidas. Usado em motores diesel, GLP e GNV onde a recessão dos assentos é um risco conhecido.
- Revestimento duro em cromo-cobalto. Solicitado para serviço extremo; mais difícil de usinar e com preço adequado.
- Ligas de bronze e cobre. Excelente transferência de calor para posições de admissão e corridas, inadequada para assentos de exaustão quentes.
- Latão e aço temperado nas válvulas de freio. Escolhido pela resistência à corrosão e impacto repetido do gatilho, não pelas temperaturas de exaustão.
Os valores de dureza publicados para assentos à base de ferro geralmente ficam entre 30 e 50 HRC. Dois assentos com o mesmo valor ainda podem se comportar de maneira diferente se apenas um mantiver sua dureza quando quente, portanto, o grau e a microestrutura são tão importantes quanto o número no certificado.
Ângulo, largura de contato e concentricidade
Com o material fixo, a geometria decide se a sede será vedada e quanto tempo ela durará.
Ângulo do assento
45 graus é o padrão para a maioria das posições de admissão e escape porque é autocentrado e resiste ao carbono. Alguns assentos de admissão usam 30 graus onde o fluxo é mais importante do que a durabilidade. O trabalho multiângulo – o familiar perfil 30/45/60 de três ângulos ou versões de cinco ângulos em construções de desempenho – molda o caminho do fluxo com os cortes superior e de garganta, enquanto o corte de 45 graus controla a própria faixa de vedação.
Largura do contato
Os motores de passageiros leves geralmente operam em uma faixa de cerca de 1,0 a 1,8 mm. Os assentos de escapamento a diesel comerciais ficam mais largos porque a transferência de calor supera a carga mínima da mola. Muito estreito e o assento recua rapidamente; muito larga e a vedação depende da pressão mais forte da mola e do carbono não fazer a ponte entre a banda.
Concentricidade e acabamento
O desvio do assento acabado para a guia deve ficar em aproximadamente 0,025 mm ou melhor. O desgaste da guia costuma ser o erro maior, portanto, medir a guia primeiro economiza tempo. Finalize o corte ou desbaste com uma faixa uniforme na posição correta na face da válvula usando o mínimo de remoção de material – cada passagem extra levanta a sede e corrói a margem da ponta da válvula.
45° Ângulo do assento padrão para a maioria das posições de admissão e escape
1,0-1,8mm Faixa de contato típica em motores leves
0,025 milímetros Teto prático para saída do assento até a guia
3 ângulos Perfil 30/45/60 usado para moldar o fluxo e apertar a faixa
Sequência de instalação e as falhas que ela evita
A substituição do assento é uma sequência de pequenas decisões, cada uma com um modo de falha associado.
- Confirme se o reparo é justificado: se a altura instalada não puder ser alcançada sem lixar o excesso de material da ponta da haste, a substituição bate em uma válvula sem ajuste restante.
- Corte o rebaixo de acordo com a figura de interferência do fabricante do assento, geralmente 0,05 a 0,13 mm para cabeças de ferro fundido. Muito frouxo deixa cair o inserto; muito apertado quebra a cabeça.
- Controle a temperatura em vez da força: resfrie a inserção ou aqueça a peça fundida e deixe a sede cair manualmente.
- Pressione até a profundidade total e confirme se o ressalto da pastilha está assentado.
- Corte ou esmerilhe até o ângulo, largura e posição finais, removendo o mínimo de material possível.
- Verifique o desvio, o padrão de contato com o composto azulado e um teste de vácuo ou pressão antes que o cabeçote retorne ao serviço.
As falhas que se seguem são previsíveis. A recessão aparece como desaparecimento de folga e perda de compressão, e é um problema de dureza a quente e não de usinagem. Rachaduras seguem sobrecarga térmica. Uma inserção solta indica interferência insuficiente ou um cabeçote muito superaquecido. Runout explica uma válvula que veda na bancada e vaza em serviço.
O que colocar em uma especificação de compra de sede de válvula
Os compradores tendem a especificar demais as dimensões e subespecificar as propriedades que geram retornos. Uma especificação viável abrange seis linhas.
| Especificação | Por que isso importa | Verificação de aceitação |
|---|---|---|
| Grau do material e dureza a quente | Define a resistência à recessão na temperatura | Certificado mais teste de dureza por lote |
| Tolerância de ângulo e largura de contato | Define a faixa de vedação e o caminho térmico | Padrão de contato azulado em uma amostra de lote |
| Runout para a guia ou furo | Evita carregamento lateral e desgaste da guia | Verificação do relógio comparador em peças acabadas |
| Altura instalada e profundidade do ombro | Mantém a ponta da válvula dentro da faixa de ajuste | Micrômetro de profundidade e medição da margem da ponta |
| Acabamento da superfície da face de vedação | Controla a vedação inicial e o acúmulo de carbono | Comparação com uma amostra de referência |
| Rastreabilidade de lote e calor | Torna uma falha de campo rastreável até um lote | Número do lote marcado na embalagem e no desenho |
A consistência entre lotes merece atenção especial. Um fornecedor que controla seus próprios moldes e usinagem pode manter ângulo e desvio sem depender de uma oficina externa; quando esses processos são terceirizados, o primeiro sintoma visível costuma ser um lote que sela de forma diferente do anterior.
Assentos de válvula em sistemas de freio pneumático
Numa válvula de freio pneumático a sede é menor e mais fria, mas as tolerâncias não são mais amigáveis. Válvulas de relé, válvulas de reforço, válvulas principais e válvulas de drenagem dependem de uma face de sede fechando contra um gatilho, pistão ou êmbolo. Um corte de alguns micrômetros naquela face sangra ar continuamente, e o veículo percebe muito antes do motorista.
As sedes das válvulas de freio geralmente são cortadas em uma única configuração para que a face de vedação permaneça concêntrica com o furo, e o teste de aceitação é um teste de vazamento na pressão nominal com um tempo de retenção fixo, em vez de uma inspeção visual. A mesma lógica da sede se aplica: material escolhido pela resistência à umidade e à corrosão, largura de contato controlada e geometria que permanece estável após milhares de atuações. Para ver mais de perto como esses assentos ficam dentro da unidade mais ampla, consulte esta visão geral de projeto de válvula de freio pneumático .
 Válvula de reforço A Válvula Booster é um componente de alto desempenho projetado para aumentar a eficiência e a capacidade de resposta dos sistemas pneumáticos e hidráulicos. Ao otimizar o ajuste de pressão... Ver Produto →
As válvulas de reforço são um exemplo útil porque sua sede precisa manter um diferencial de pressão em vez de simplesmente fechar uma passagem, o que torna a planicidade e a condição da borda mensuráveis em serviço.
Conjuntos de cilindro de válvula: onde as sedes encontram os pistões
Uma válvula de freio raramente falha apenas na sede. Em um conjunto de cilindro de válvula, a sede funciona contra um pistão, êmbolo ou diafragma em movimento, portanto a vedação é uma propriedade do par. Conjuntos de válvulas de drenagem, válvulas de drenagem automáticas, válvulas de retenção, conjuntos de válvulas de segurança e cilindros de corte de óleo contêm uma face de sede que deve permanecer plana e concêntrica durante milhares de ciclos de pressão.
Esse emparelhamento muda o que inspecionar. No assento, verifique a faixa de contato e eventuais danos nas bordas; no elemento correspondente, verifique a deformação por compressão, o inchaço e a granulação incorporada. Um assento que mede perfeitamente ainda pode vazar se a face oposta tiver um conjunto, razão pela qual essas unidades são testadas quanto a vazamentos como conjuntos. Mais detalhes sobre como as unidades são construídas e testadas estão neste artigo em conjuntos de cilindros de válvula .
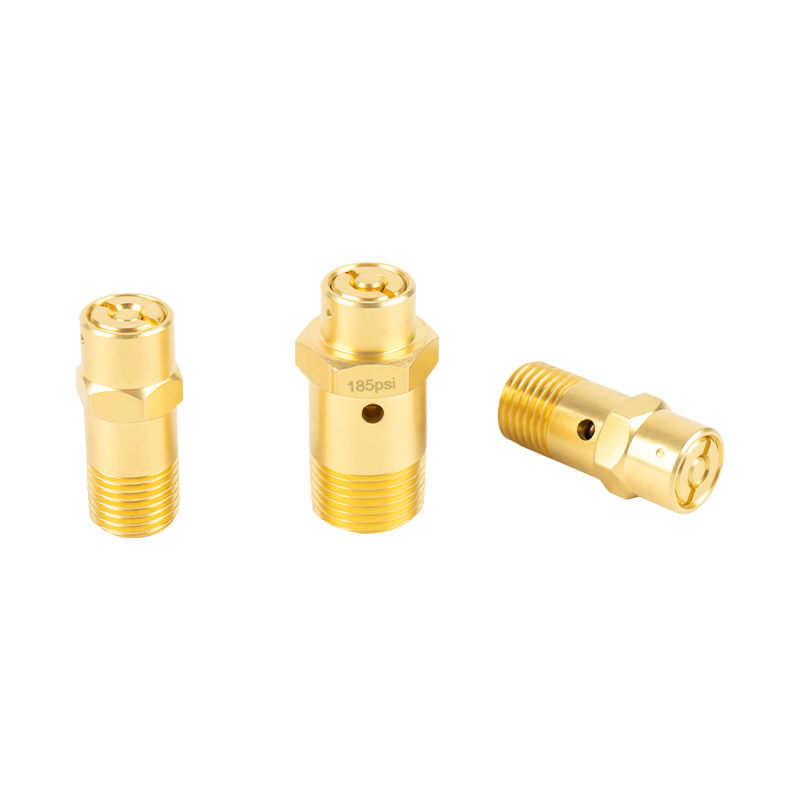 Conjunto de válvula de segurança O conjunto da válvula de segurança é um componente crucial projetado para proteger os sistemas automotivos contra sobrepressão, garantindo uma liberação de pressão segura e controlada. Esta assembléia... Ver Produto →
Peças usinadas e componentes de borracha ao redor do assento
Os assentos também não funcionam sozinhos em uma lista de materiais. As mangas guia e os assentos das molas posicionam as peças móveis, os pistões e êmbolos suportam a carga, os pistões do secador ficam dentro das unidades de tratamento de ar com uma folga fina para segurar e as tampas cegas e as peças de alumínio fecham o circuito. Cada um é um trabalho de usinagem medido em centésimos de milímetro, e cada um pode desfazer silenciosamente um bom assento se ele sair da tolerância.
A borracha pertence à mesma conversa. Borracha de estacionamento e pastilhas de borracha para máquinas de construção parecem itens de baixo risco, mas uma pastilha com dureza errada ou um elemento com conjunto de compressão incorreto altera a força vista pela face do assento atrás dela. Quando uma válvula vaza intermitentemente, a sede costuma ser a última peça a falhar e a primeira a ser culpada.
 Pistão Secador O pistão do secador é um componente chave no sistema do secador, usado principalmente para regular e controlar o fluxo de ar ou fluido durante o processo de secagem. Geralmente é instalado... Ver Produto →
Fabricantes como a Yuyao Zhedong Automotive Parts Factory, comercializada como ZEAST Autoparts, construíram sua posição de fornecimento em torno exatamente deste mix: produção em série de sedes de válvulas de freio desde setembro de 1988 em Yuyao, Zhejiang, apoiada por um centro interno de fabricação de moldes e oficinas de ferragens, borracha e adesivos. A empresa afirma que possui certificação GB/T19001-2000idt e ISO9001:2000 desde o início dos anos 2000, fornece clientes como FAW, China Second Automobile, Wanxiang Group e vários fabricantes regionais de válvulas e freios, e exporta para mais de 30 países. Os números de capacidade publicados não são idênticos – uma página cita mais de 5 milhões de conjuntos de sedes de válvula por ano, enquanto um painel de dados da empresa mostra 10 milhões – e ambos são declarações da empresa e não números auditados.
Para o trabalho do motor, a lista de verificação é curta: verifique a guia antes de cortar qualquer coisa, mantenha a excentricidade próxima de 0,025 mm, segure a faixa de contato dentro da faixa do fabricante do motor e remova o mínimo de material possível. Para qualquer pessoa que adquira assentos em grande volume, a lista de verificação passa para o fornecedor: qualidade do material com dureza a quente comprovada, tolerâncias de ângulo e largura acordadas por escrito, desvio confirmado por inspeção e não por promessa, e rastreabilidade do lote para que um único lote ruim possa ser contido. A sede da válvula é uma peça pequena com um efeito descomunal no custo da garantia e merece ser especificada dessa forma.
Z E A S T
Notícias e informações
